Für OEMs und Tier-1-Zulieferer besteht die Herausforderung darin, den Durchsatz hoch zu halten, während sie die Abdeckung der Prüfung steigern und Ausschuss, Nacharbeit sowie Gewährleistungsrisiken reduzieren. Klassische Offline-Prüfungen, manuelle Messungen und stichprobenartige Kontrollen bleiben wichtig, bieten aber keine lückenlose Sicht auf jedes gefertigte Bauteil. Wenn die Fertigung automatisierter wird, muss die Prüfung Schritt halten. Sie muss inline, berührungslos und schnell genug arbeiten, um verwertbare Daten im Produktionstakt zu liefern. Das fördert den Einsatz intelligenter 2D- und 3D-Vision-Systeme, die Messdaten direkt an der Edge erfassen, verarbeiten und auswerten.
Kombination von 2D-Kontrast und 3D-Geometrie
2D- und 3D-Bildverarbeitung liefern ergänzende Daten. 2D-Systeme analysieren Kontrast, Farbe, Markierungen, Schriftzeichen, Barcodes, Oberflächenbild und das Vorhandensein von Komponenten. Die 3D-Messtechnik erfasst Höhe, Form, Ausrichtung, Volumen, Topologie und geometrische Maße. In der Automobilinspektion werden zunehmend beide Verfahren benötigt. Bei der Batteriemontage kann die Maßprüfung einer Schweißnaht oder Kleberaupe neben der Identifikation und Oberflächenprüfung erforderlich sein. Bei der Karosseriemontage können Spalt- und Bündigkeitsmessungen mit der Merkmalserkennung kombiniert werden, während Robotersysteme für die Steuerung und Überprüfung auf genaue räumliche Daten angewiesen sind. Bisher benötigten Betriebe dafür separate Kameras, 3D-Sensoren, Industrie-PCs, Software und komplexe Integrationen. Neue Vision-Architekturen verlagern Erfassung, Verarbeitung, Messung und Entscheidung an die Edge. Das reduziert externe Rechner und ermöglicht eine direkte Kommunikation mit SPS, Robotern und Produktionsnetzwerken.
Anwendungen von Antriebsstrang bis Batteriezelle
Ein möglicher Einsatzbereich der Technik ist die Herstellung von Antriebssträngen. Diese verlangt eine wiederholbare Kontrolle von Getrieben, Gehäusen, Ventilen, Dichtflächen und anderen Komponenten. Bei der RTV-Dichtungsprüfung erfassen 3D-Laserprofilsensoren laufend Position, Breite, Höhe, Volumen sowie die Kontinuität der Raupe. Fehlendes Material, abweichende Raupenmaße und lokale Fehlstellen lassen sich vor nachfolgenden Montageschritten identifizieren. Auch die Batterieherstellung erweitert den Einsatz automatisierter Messtechnik in immer mehr Bereichen. Die Anwendungen reichen von der Ausrichtung von Elektroden und Bauteilen über Zellmaße, Schweißgeometrie und Steckerpositionierung bis hin zur Dosierung von Kleb- und Dichtmitteln, der Vermessung von Gehäusen und der Oberflächenprüfung.
Der Weg zur skalierbaren Vision-Architektur
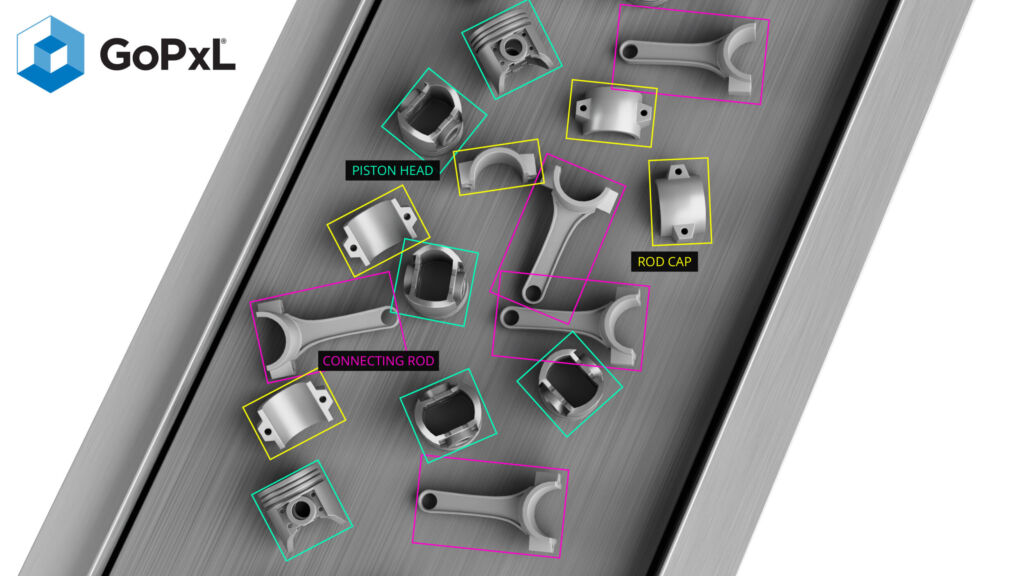
Diverse Anwendungen im Automobilbau benötigen spezifische Sensortechnologien. 2D-Smartkameras werden für OCR, Barcode-Lesen, Oberflächeninspektion, Merkmalserkennung und KI-Fehlererkennung eingesetzt. Laser-Profilsensoren ermöglichen hochauflösende 3D-Messungen von Spalt und Versatz, Kleberaupen, Schweißnähten und Geometrie. Snapshot-Sensoren erfassen 3D-Flächen für Robotersteuerung, Montageverifikation und großflächige Messaufgaben. LMI Technologies bietet für diese Aufgaben die Gocator-Smart-Sensor-Familie und der GoPxL-Softwareplattform zur Qualitätsprüfung. Die 2D-Smartkameras der Produktfamilie verbinden industrielle Bildverarbeitung mit integrierter Rechenleistung für traditionelle sowie KI-basierte Inspektionen. Dazu zählen OCR, Barcodes lesen, Merkmalsmessung, Anwesenheitsprüfung und Defekterkennung. Die 3D-Laserprofilsensoren erzeugen präzise Oberflächenprofile für die Längen- und Geometriemessung von Fahrzeugteilen, Baugruppen, Klebstoffen, Schweißnähten sowie Oberflächenstrukturen. Die 3D-Snapshot-Sensoren erfassen 3D-Bereiche, ohne dass eine Bewegung entlang einer Laserlinie erforderlich ist. Sie bieten die Voraussetzungen für Roboterführung, Positionierung, Montageprüfung und große Messfelder.
Radausrichtung mit nur einem Sensor
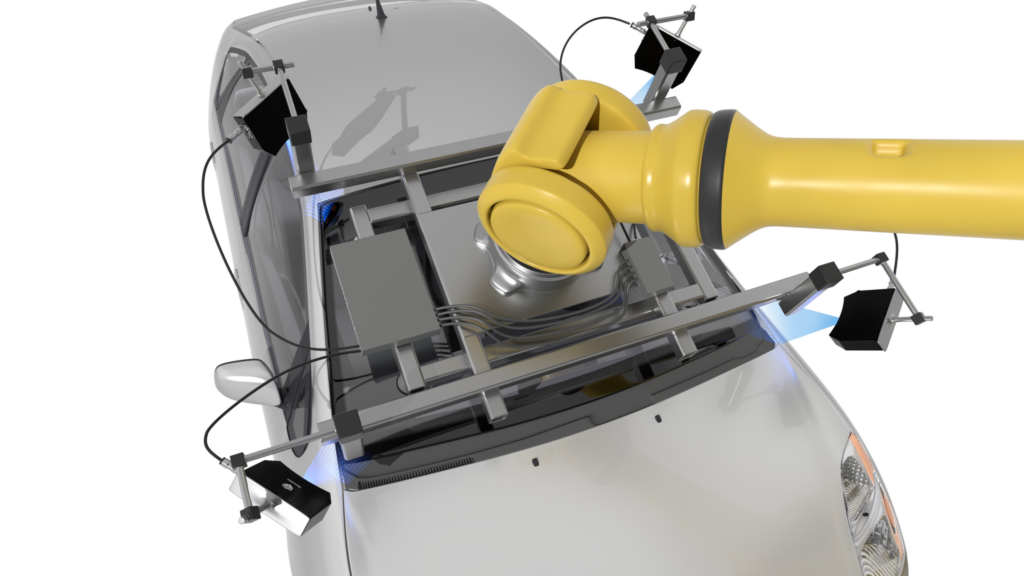
Die neue Gocator-7500-Serie bringt 3D-Snapshot-Sensorik in großflächige Prüfaufgaben der Fahrzeugfertigung. Die Verknüpfung aus Stereo-Vision, strukturierter LED-Beleuchtung und interner GoPxL-Datenverarbeitung kann Anwendungen vereinfachen, die früher viele vernetzte Profilsensoren erforderten. Die Radausrichtung ist dafür ein Paradebeispiel: Herkömmlich braucht man zwölf synchronisierte Laserprofilsensoren, also drei je Rad. Dieselbe Aufgabe lösen jetzt vier 7500-Sensoren, einer pro Rad. Das verringert Hardware, Verkabelung, Netzwerk, Kalibrieraufwand, Integration und Wartung bei vollständiger 3D-Abdeckung. Für alle Technologien dient GoPxL als Umgebung zur Sensorkonfiguration, Datenverarbeitung, Prüflogik, Visualisierung und Anbindung an Produktionssysteme. Die Software unterstützt bei der Skalierung der Inspektion über Stationen, Abläufe und Produktionslinien hinweg.
Von der Inspektion zur Prozesssteuerung
Der Nutzen von Inline-Bildverarbeitung geht weit über das Ersetzen manueller Prüfungen hinaus. Erfasst man Messwerte direkt in der Fertigung, lassen sich Abweichungen früher erkennen. Fehlerhafte Bauteile werden aussortiert, bevor weitere Wertschöpfung erfolgt. Zudem zeigen Messwerttrends Veränderungen bei Werkzeugen, Dosierung, Schweißen, Positionierung und weiteren vorgelagerten Prozessen auf. Edge-Verarbeitung reduziert zudem den Infrastrukturaufwand. Die Abhängigkeit von separaten Industrie-PCs, Betriebssystemen, Treibern und weiterer Hardware sinkt. Für globale Automobilhersteller lässt sich die Prüfarchitektur dadurch leichter auf verschiedene Maschinen, Linien und Werke übertragen. Die Messumgebung bleibt dabei stets einheitlich.