Gebr. Heller Maschinenfabrik fertigt in Nürtingen und Brasilien überwiegend Einzelteile für die eigene Maschinenmontage. Neben den veralteten Fertigungsprozessen gab es bis vor einigen Jahren häufig Probleme mit der Termintreue, abhängige Gewerke wie Montage und Service mussten oft intervenieren. Das Thema ‚Digitalisierung‘ steckte noch in den Kinderschuhen. Die Rückmeldungen aus dem Fertigungsprozess wurden zwar als Ist-Zeit registriert, allerdings auf Basis der Eintragung auf dem Arbeitsschein durch den Werker. Es existierte zudem keine Trennung zwischen Maschinen- und Personalleistung. Die Soll-Vorgaben dienten eher als Richtschnur oder Vorschlag. Effizienzmessungen und Ähnliches erfolgten zwar bereits punktuell – jedoch verlief ein nachhaltiger Verbesserungsprozess aufgrund der fehlenden Transparenz meist rasch im Sande.

Verantwortliche erkennen Handlungsbedarf
Dies alles war der Führungsetage von Heller durchaus bewusst. Infolgedessen wurde beschlossen, die Fertigung zukunftsfähiger zu gestalten. Die Alternative wäre gewesen, die Fertigung zu schließen und die Teile extern zu beziehen. Für die Modernisierung der Fertigungsabläufe startete ein eigenes Projekt. Schnell zeigte sich, welche Hauptbereiche anzugehen sind: Es startete mit der genaueren Betrachtung des Maschinenparks. Hier erfolgte eine Klassifizierung der Maschinen und das Aussortieren unbedeutender und veralteter Maschinen. Anschließend wurde die Datenbasis betrachtet. Ein erstes Thema umfasste die Validierung der vorhandenen Soll-Daten gegenüber den Ist-Daten sowie die Detaillierung der zu erfassenden Daten. Hierunter fiel auch die Definition von Schlüsselkennzahlen wie KPI-Parametern sowie deren Darstellung für die Mitarbeiterebenen. In einem weiteren Schritt befasste sich das Team mit der Auswahl und Einführung einer Auftragsfeinplanung – basierend auf validen Produktionsdaten, um für Termintreue zu sorgen. Schließlich sollten auch Werkzeuge und Vorrichtungen (Equipment) systemseitig erfasst und das dort gebundene Kapital verringert werden.

Produktionsabläufe unter die Lupe nehmen
Nach einer Planungsphase ging die Projektgruppe die Digitalisierung der Fertigungsprozesse an. Mit der Definition der Key-Performance-Indikatoren (KPI) startete das Teilprojekt. Den Beteiligten war bewusst, dass die Stammdaten der Arbeitspläne teils inkonsistent sind. Demzufolge sollte erst ein MES und dann die Feinplanung integriert werden. Damit sollte verhindert werden, die Feinplanung mit schlechten Plan-Daten zu befüllen. Sehr früh im Projekt wurde in den Arbeitsplänen die Maschinen- und Personalleistung voneinander getrennt. Diese Einordnung ist wesentlich zur korrekten Bewertung von Mehrmaschinenbedienungen, bei hauptzeitparallelen Rüstvorgängen oder mannlosen Schichten, in denen die Maschine so lange autark läuft, bis das Material abgearbeitet ist oder eine Störung eintritt. Es folgte die Definition der Fertigungs-Indikatoren. Ein wichtiger Punkt ist die Rückmeldequote, also die vom Werker zurückgemeldeten Zeiten. Dabei ist die Abweichung zwischen Arbeitszeit und Rückmeldezeit der zu betrachtende Wert. Der Hilfslohn oder die Nebenzeit wiederum ist ein Indikator, der die Produktivität beeinflusst. Die Messgröße Mehrverbrauch sagt aus, ob die Soll-Zeiten aufgrund von Störungen überschritten wurden. Hierbei ist relevant, dass der Werker eine Begründung bezüglich eines Mehrverbrauchs liefert. Aus diesen Kennzahlen lässt sich unter anderem die Non-Productive Time (NPT) berechnen. Bei Maschinen werden die Lauf- und Stillstandzeit in Relation zum Bearbeitungsauftrag betrachtet. Bei einem Stillstand rückt die Ursache wie Störung oder fehlendes Material in den Vordergrund. Auch Laufzeiten mit reduzierter Leistung – Stichwort Override – sind interessant. Stückzahl, Ausschuss und Nacharbeit sind zu erfassen. Anhand dieser und weiterer Indikatoren konnten die Datenpunkte festgelegt werden. Die Datenpunkte finden sich im Produktionsablauf (Werker), in der Maschine und im ERP-System wieder.
Rückmeldequote von 98 Prozent
Bei der Einführung des Manufacturing Execution Systems standen genau diese Datenpunkte im Fokus. Eine aufwendige Schnittstelle zum ERP-System erübrigte sich, da die Entscheidung auf eine in SAP-Software integrierte Systemumgebung fiel. Somit standen die Datenpunkte innerhalb des ERP schon zur Verfügung. Bei der Konfiguration der Shopfloor-Dialoge achtete die Projektgruppe darauf, dass Werkern die notwendigen Informationen zum aktuellen Auftrag zur Verfügung stehen und sie die Daten zum Ablauf einfach erfassen können. Die ERP-Integration sorgt für aktuelle Auftrags- und Materialdaten. Der Datenaustausch zwischen den Maschinen ließ sich rasch umsetzen. Zahlreiche Maschinen verfügten bereits über einen integrierten OPC-Server in der Steuerung. Die Brown- sowie relevanten Blackfield-Maschinen erhielten einen I/O-Wandler, um Daten austauschen zu können. Demzufolge sind für die monetären Bewertungen der Abläufe nur eine Hand voll Maschinendaten notwendig. Das MES ging recht reibungslos in Betrieb – und nach anfänglicher Skepsis erledigten die Mitarbeitenden ihre Rückmeldungen an den Terminals mit zunehmender Routine. Die Rückmeldequote stieg steil an und pendelte sich schließlich bei rund 98 Prozent ein.
Zeitnahe Auswertung für Optimierungen
Rasch stellte sich der Effekt ein, dass Unstimmigkeiten wie Zeitüberschreitungen, Fehlbelegungen und so weiter direkt auffielen. Meister und Werker können diese unmittelbar besprechen. Offene Fragen lassen sich zeitnah klären und die Abläufe falls erforderlich entsprechend anpassen. Vor der Umstellung ließen sich vor allem kleinere Probleme kaum zeitnah adressieren. Es fehlte die zeitnah ersichtbare Erfassung der Rückmeldedaten sowie eine brauchbare Auswertung.
Dashboards für die Mitarbeitenden
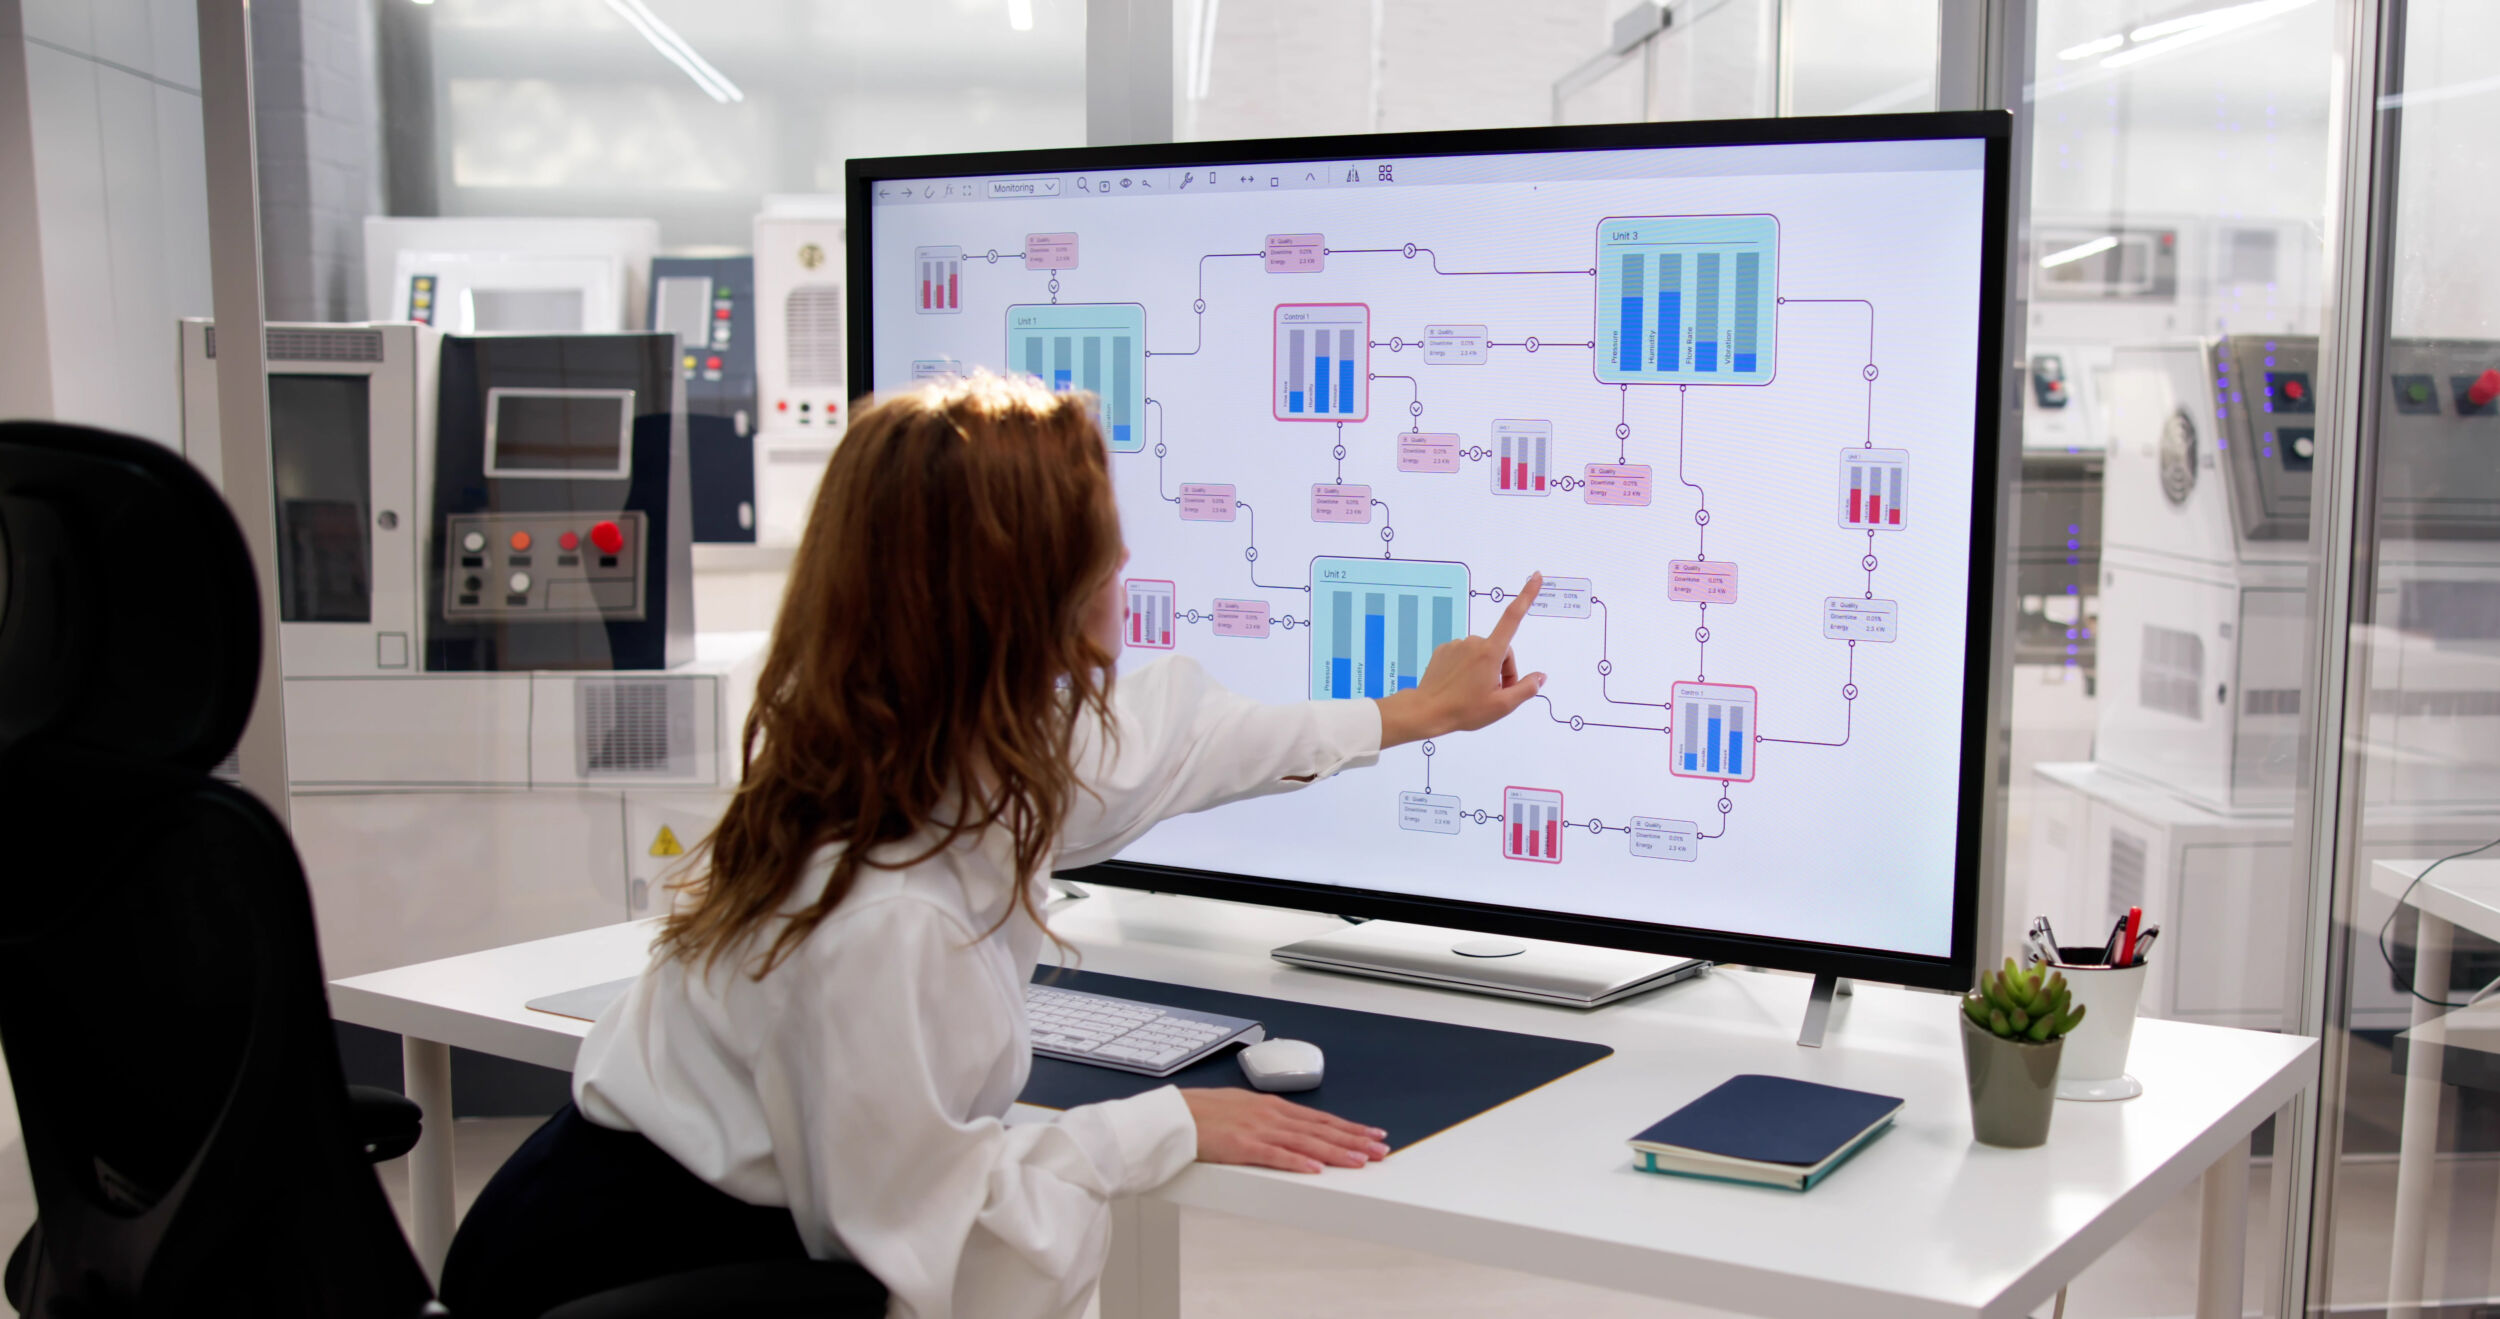
Die Auswertungen der erfassten Daten orientierte sich an den definierten Indikatoren. Es folgte die Erstellung personalisierter Dashboards für die Funktionsebenen wie Werker, Meister, Qualitätssicherung, Arbeitsvorbereitung und so weiter. Die Mitarbeiter des Projektteams entwickelten auf der Basis dieser Dashboards Handlungsanweisungen, wie im Fall einer Abweichung zu verfahren ist. So gibt es bei einer als relevant eingeschätzten Soll-Ist-Abweichung einen vorgeschriebenen Handlungsstrang mit eindeutig zugewiesenen Verantwortlichkeiten. So sollen Probleme konsequent, nachvollziehbar und wirkungsvoll aus dem Weg geräumt werden, um für mehr Effizienz im Fertigungsbetrieb zu sorgen. Auf diesen Grundlagen findet inzwischen ein tägliches Shopfloor-Meeting statt. Regeln, ein fester Zeitrahmen und wiederkehrende Themengruppen sollen den Erfolg dieses Tools sicherstellen.
Transparenz in Leistung überführt
Die Verantwortlichen zogen nach drei Jahren Projektzeit ein positives Fazit. Die Rückmeldequote liegt inzwischen sogar bei rund 99 Prozent. Der Hilfslohn respektive die Nebenzeiten ließen sich um 45 Prozent verringern. Darüber hinaus reduzierten sich die Abweichungen gegenüber den Ist-Vorgaben, also die Mehrarbeit. Prozesse zur Nacharbeit, Qualitätssicherung sowie die Liegezeiten sind nun nachvollziehbar. Auch die Maschinenverfügbarkeit stieg an. Letztendlich verbucht Heller einen Leistungsgewinn von 33.500 Stunden bei rund 200 operativ tätigen Mitarbeitern: 15 Prozent Zuwachs in zwei Jahren. Wesentlich für verbesserte Wettbewerbsfähigkeit sind die heute deutlich besseren Abläufe – was auf Basis der MES-Kennzahlentransparenz gelang.
Autoren:
Andre Hörmandinger ist im Vorstand der IGH Infotec AG.
Markus Theilinger ist Head of Manufacturing Control and Administration bei Gebr. Heller Maschinenfabrik GmbH.