Verfehlt eine Schicht ihr Ziel, ist das Problem selten der fehlende Zahlenstand. Oft liegen sogar mehrere Auswertungen vor, die unterschiedliche Erklärungen nahelegen. In der Werkhalle heißt es „zu viel Stillstand“, in der Planung „zu langsam gefahren“, und im Qualitätsbereich „zu viele Fehler“. Diese Diskussion entsteht, weil Ereignisse nicht einheitlich erfasst werden, Gründe unterschiedlich benannt sind oder Maschinensignale ohne Prozesskontext ausgewertet werden. Eine MES-Software schafft hier Ordnung, indem sie Rückmeldungen wie Start und Stopp, Mengen, Zeiten und Gründe als nachvollziehbare Ereignisse abbildet und damit Ausführung und Planung besser zusammenführt.
Steuerung gelingt, wenn drei Fragen täglich beantwortet werden können. Erstens muss klar sein, ob Zeit durch Unterbrechungen verloren ging oder sie produktiv genutzt wurde. Als zweiter Punkt zeigt sich, ob die Anlage im geplanten Tempo lief oder kleine Störungen und reduzierte Geschwindigkeit die Ausbringung gedrückt haben. Erkennbar sollte als Drittes sein, ob Gutteile entstanden sind oder Ausschuss und Nacharbeit den Output aufgezehrt haben. Diese Dreiteilung steckt hinter der OEE-Logik und ist weniger eine Rechenübung als eine praktische Sortierung von Verlusten, weil jede Kategorie andere Gegenmaßnahmen erfordert.
Für den Alltag reicht es, diese Logik mit zwei zusätzlichen Größen zu ergänzen, die in vielen Betrieben wiederkehrende Engpässe abbilden. Rüstanteile zeigen, wie viel Bearbeitungszeit im Umrüsten gebunden ist und ob Reihenfolgen, Losgrößen und Standards zur Realität passen. Ausschussquotenstellen dar, wo Wertschöpfung verloren geht, und sie werden besonders wirksam, wenn Fehlerarten nicht nur gesammelt, sondern pro Prozessschritt und Verantwortungsbereich ausgewertet werden. Wichtig ist, dass diese Größen nicht als ‚Ranking‘ missverstanden werden. Eine höhere Geschwindigkeit ist kein Fortschritt, wenn gleichzeitig die Fehlerquote steigt. Eine gute Laufzeit hilft wenig, wenn Rüstungen immer mehr Zeit beanspruchen. Steuerung entsteht erst durch das gemeinsame Lesen der Werte und eine klare Schlussfolgerung, welche Verlustart zuerst reduziert werden soll.

Ursachen dort erfassen, wo sie entstehen
KPI-Initiativen scheitern oft nicht an der Formel, sondern an der Ursache. Stillstände werden zwar gesehen, aber die Gründe bleiben ungenau. Ausschuss wird gezählt, aber ohne saubere Zuordnung. Nacharbeit verschwindet in Sammelposten. In der Praxis ist deshalb entscheidend, wie die Erfassung im Schichtablauf funktioniert und wie niedrig die Hürde dafür ist. Ein erprobtes Muster ist die Trennung von ‚Eingabe in der Linie‘ und ‚Verdichtung für Führung‘. In der Linie braucht es eine Oberfläche, die Arbeitsgänge aus einer digitalen Arbeitsvorratsliste anbietet und Unterbrechungen mit vordefinierten Gründen erfassbar macht. Es benötigt außerdem eine klare Mengenerfassung, die Gutmenge, Ausschuss und Nacharbeit getrennt behandelt und Ausschussgründe strukturiert abfragt, statt Freitext zu sammeln. Damit Abweichungen nicht erst am Tagesende auffallen, hilft eine Anzeige, die Soll- und Ist-Zeiten sowie relevante Mengen im Blick behält und Maschinenzustände wie Rüsten, Produktion und Stillstand sauber führt.
Saubere Daten und Kontext wichtiger als Charts
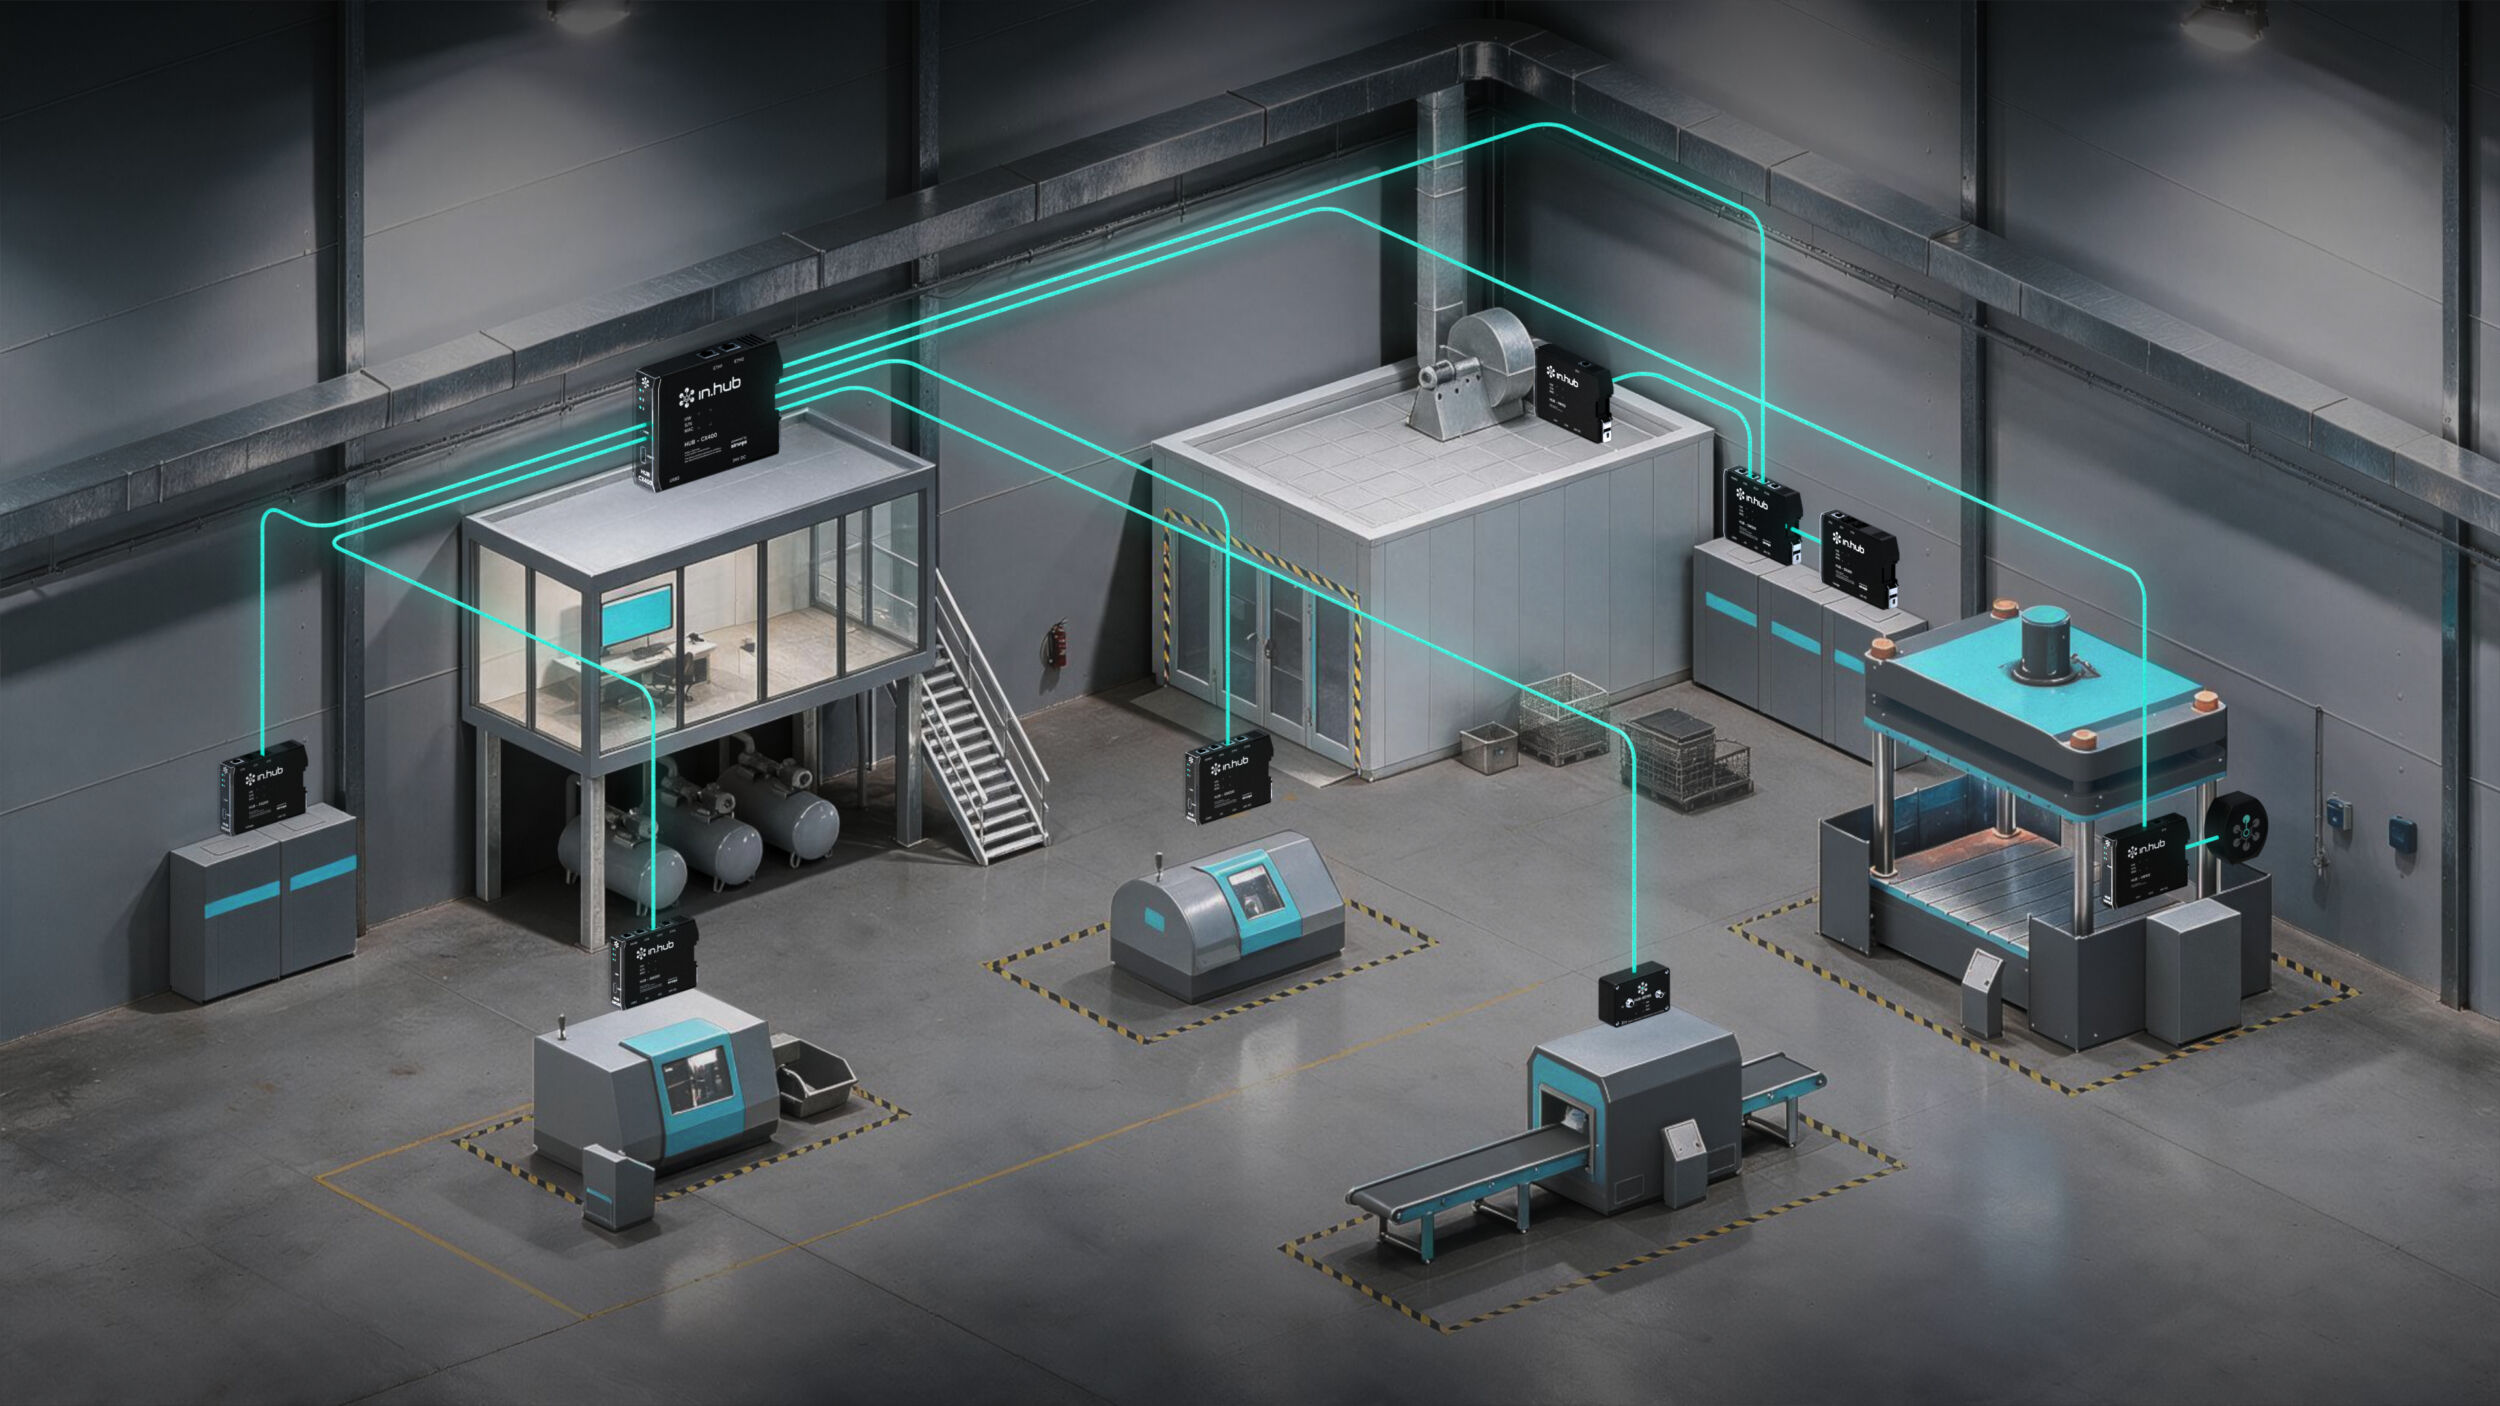
Damit die beschriebenen Abläufe belastbar sind, muss der Datenfluss zur Maschine passen. Je nach Bestand kommen verschiedene Anbindungsarten vor, die kombiniert werden. Häufig sind direkte SPS-Anbindungen, OPC-UA, digitale und analoge Signale über ein IoT-Device sowie Dateischnittstellen relevant. Eine gute Umsetzung liefert nicht nur Mengenimpulse oder Störsignale, sondern kann auch Zustandswechsel auslösen, etwa für Produktion, Rüsten oder Störung, sodass der Status nicht manuell nachgeführt werden muss. In manchen Szenarien sind sogar Rückmeldungen an die Maschine sinnvoll, beispielsweise als Startfreigabe über ein IoT-Device oder durch Schreiben von Prozessparametern über eine SPS-Anbindung, wenn das Prozessdesign dies vorsieht. Ebenso wichtig ist die Frage, welche Zusatzinformationen den Unterschied machen. Wer beispielsweise Energieverbrauch oder Temperatur nicht als isolierte Messwerte, sondern im Kontext eines Arbeitsgangs betrachten will, braucht die Möglichkeit, analoge Werte einzulesen und als Prozessparameter zu protokollieren. Wer Rückverfolgung benötigt, profitiert von Serien- und Chargenbezug sowie materialbezogenen Auswertungen, weil sich Abweichungen dann auf konkrete Lose und Verwendungen zurückführen lassen.

Fazit: Weniger KPIs, mehr Steuerung
Ein MES entfaltet seinen Nutzen nicht durch möglichst viele Auswertungen, sondern durch einen klaren Steuerungsprozess. Wenn Verluste sauber getrennt werden, Unterbrechungen und Mengen strukturiert erfasst sind und die Darstellung zur jeweiligen Rolle passt, verkürzt sich der Weg von der Abweichung zur Maßnahme deutlich. Verbindliche Definitionen, einheitliche Ursachenlisten und klare Verantwortlichkeiten reduzieren Diskussionen über Zahlen und machen Verbesserungen im Trend nachvollziehbar.